- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Komponen Moldbase dan Komponen Standar Manakah yang Penting untuk Cetakan Injeksi Presisi?
Cetakan injeksi presisi tidak hanya bergantung pada rongga dan inti. Basis cetakan menyediakan kerangka struktural yang menyatukan sistem pencetakan, sementara komponen standar mengontrol penyelarasan, pergerakan, posisi, dan pengeluaran bagian. Jika elemen-elemen ini tidak cocok atau diproduksi secara tidak akurat, masalah seperti flash, keausan tidak merata, dimensi komponen tidak konsisten, sulitnya pembukaan cetakan, dan kegagalan perkakas prematur dapat terjadi. Memilih yang benarMoldbase dan Bagian StandarOleh karena itu, komponen merupakan langkah mendasar dalam membangun cetakan injeksi yang andal.
Rakitan cetakan yang dirancang dengan baik menggabungkan bahan pelat yang sesuai, permesinan yang akurat, sistem pemandu yang dapat diandalkan, komponen ejektor yang dipilih dengan benar, dan aksesori yang kompatibel. Konfigurasi yang diperlukan bervariasi tergantung ukuran cetakan, karakteristik resin, tata letak rongga, tekanan injeksi, volume produksi, dan spesifikasi mesin cetak injeksi.Moldburger Mould Industry Co., Ltd.memasok basis cetakan dan komponen cetakan presisi untuk aplikasi industri, dengan spesifikasi yang dipublikasikan mencakup baja P20, baja kelas 1,2311, komponen pemandu SUJ2, dan pin ejektor SKD61. Memahami fungsi dan kriteria pemilihan setiap komponen membantu perancang cetakan dan tim pembelian membuat keputusan yang lebih tepat.
Daftar isi
1. Pelat Dasar Cetakan Apa yang Penting untuk Cetakan Injeksi yang Stabil?
2. Komponen Standar Mana yang Mengontrol Penyelarasan, Pergerakan, dan Ejeksi?
3. Bagaimana Seharusnya Bahan, Toleransi, dan Kualitas Produksi Dievaluasi?
5. Pertanyaan yang Sering Diajukan
Pelat Dasar Cetakan Apa yang Penting untuk Cetakan Injeksi yang Stabil?
Basis cetakan adalah struktur pendukung yang menahan rongga, inti, sistem pemandu, mekanisme ejeksi, dan elemen fungsional lainnya pada posisi yang diinginkan. Selama pencetakan injeksi, rakitan mengalami gaya penjepitan, tekanan injeksi, pembukaan dan penutupan berulang, dan perubahan termal. Basis harus menjaga stabilitas dimensi dalam kondisi operasi ini. Bahkan ketika rongga dan inti telah dikerjakan secara akurat, kekakuan pelat yang tidak mencukupi atau keselarasan yang buruk dapat mempengaruhi bagian akhir cetakan.
Susunan pelat tergantung pada desain cetakan. Cetakan dua pelat konvensional biasanya mencakup pelat penjepit atas, pelat rongga, pelat inti, pelat pendukung, blok penjarak, pelat ejektor, dan pelat penjepit bawah. Perkakas yang lebih rumit mungkin memerlukan pelat atau sisipan tambahan untuk mengakomodasi penggeser, pengangkat, hot runner, atau pengaturan ejeksi khusus. Setiap pelat mempunyai peran mekanis tertentu, dan dimensinya harus ditentukan oleh tata letak cetakan, bukan dipilih hanya dengan mengacu pada ukuran nominal cetakan.
Pelat manakah yang membentuk rakitan struktur utama?
Komponen berikut biasanya dipertimbangkan ketika menentukan dasar cetakan:
- Pelat penjepit atas:Menghubungkan sisi stasioner cetakan ke pelat tetap mesin cetak injeksi. Ini menyediakan permukaan pemasangan untuk rakitan cetakan atas dan mengakomodasi selongsong sariawan jika diperlukan.
- Pelat rongga:Mendukung sisipan rongga atau memuat pemesinan rongga secara langsung. Kerataan, ketebalan, dan kekakuannya mempengaruhi seberapa konsisten sisi rongga ditopang selama penjepitan.
- Pelat inti:Memegang fitur sisipan inti atau pembentuk inti. Itu harus menjaga hubungan yang dirancang dengan pelat rongga sepanjang siklus produksi berulang.
- Pelat pendukung:Memperkuat rakitan sisi inti dan membantu menahan pembengkokan di bawah tekanan injeksi. Ketebalan yang diperlukan dan pengaturan penyangga bergantung pada area yang diproyeksikan, tata letak rongga, dan beban cetakan yang diharapkan.
- Blok pengatur jarak:Ciptakan ruang yang diperlukan agar rakitan ejektor dapat bergerak. Dimensinya menentukan langkah ejeksi yang tersedia dan harus memberikan jarak yang cukup untuk bagian yang bergerak.
- Pelat penahan ejektor dan pelat ejektor:Pegang dan gerakkan pin ejektor, selongsong, dan elemen ejektor lainnya. Pergerakan mereka harus tetap paralel dan bebas dari gangguan.
- Pelat penjepit bawah:Menghubungkan sisi cetakan yang bergerak ke pelat bergerak dan menyediakan antarmuka pemasangan dan dukungan yang diperlukan.
Pelat ini bekerja sebagai sistem mekanis yang terhubung. Misalnya, meningkatkan ketebalan pelat pendukung dapat meningkatkan ketahanan terhadap defleksi, namun hal ini juga mempengaruhi tinggi cetakan keseluruhan dan ruang mesin yang tersedia. Demikian pula, mengubah ketinggian blok pengatur jarak dapat mempengaruhi langkah ejektor dan ruang yang tersedia untuk komponen kembali. Oleh karena itu, tinjauan desain harus mempertimbangkan tumpukan piring secara keseluruhan, bukan memperlakukan setiap piring sebagai item pembelian independen.
Spesifikasi material dan kekerasan apa yang relevan?
Pemilihan material harus mencerminkan tuntutan mekanis yang ditempatkan pada setiap pelat. Informasi dasar cetakan ProSeries yang dipublikasikan dari Moldburger Mould Industry Co., Ltd. mengidentifikasi baja pra-pengerasan P20 dan baja kelas 1,2311 sebagai opsi bahan dasar. Kekerasan yang tercantum adalah 28 hingga 32 HRC, dengan kekuatan tarik 965 hingga 1200 N/mm² dan kekuatan luluh minimum 800 N/mm². Nilai-nilai ini memberikan referensi untuk mengevaluasi konfigurasi ProSeries yang disebutkan, namun pembeli harus mengonfirmasi sertifikat material dan spesifikasi yang berlaku untuk pesanan sebenarnya.
| Komponen | Materi yang diterbitkan | Kekerasan yang dipublikasikan | Kondisi permukaan yang tercantum |
| Pelat penjepit A dan B | P20 / 1.2311 | 28 hingga 32 jam | Digiling dan dipoles |
| Pelat penyangga S | baja karbon 1045 | 18 hingga 22 HRC | Tanah |
| Rumah ejektor C dan D | P20 / 1.2311 | 28 hingga 32 jam | Tanah |
| Pilar pemandu dan busing | Baja bantalan SUJ2 | 58 hingga 62 HRC | Mengeras dan digiling |
| Pin ejektor | Baja perkakas SKD61 / H13 | 48 hingga 52 HRC | Tanah yang presisi |
Untuk cetakan serba guna, P20 sering dipilih karena menawarkan keseimbangan praktis antara kemampuan mesin, kemampuan poles, dan kinerja mekanis. Perkakas dengan tegangan lebih tinggi mungkin memerlukan tingkat baja yang berbeda atau pengaturan penyangga yang lebih besar. Pemilihan bahan juga harus mempertimbangkan resin cetakan. Plastik yang diperkuat serat kaca, misalnya, dapat meningkatkan keausan abrasif pada permukaan cetakan dan komponen bergerak. Lingkungan pemrosesan yang korosif atau sensitif terhadap kelembapan mungkin memerlukan material tahan korosi di area tertentu.
Bagaimana seharusnya dimensi dasar cetakan disesuaikan dengan mesin?
Kompatibilitas fisik sama pentingnya dengan kualitas material. Basis cetakan harus sesuai dengan dimensi pelat mesin dan jarak batang pengikat, sedangkan cincin lokasi, lubang pemasangan, tinggi keseluruhan, dan antarmuka ejektor harus sesuai dengan spesifikasi mesin. Perancang cetakan juga perlu mempertimbangkan ketersediaan cahaya matahari, langkah pembukaan maksimum, ketebalan cetakan minimum, dan kapasitas penjepitan mesin.
Matriks ukuran ProSeries yang diterbitkan menyediakan lima konfigurasi referensi. Gambar di bawah menjelaskan dimensi pelat yang tercantum dan tinggi keseluruhan, bukan rentang ukuran universal untuk setiap dasar cetakan yang disesuaikan.
| Ukuran dasar | Ketebalan pelat | ketebalan pelat B | ketebalan pelat S | Tinggi keseluruhan |
| 1515 | 50mm | 50mm | 25mm | 146mm |
| 2020 | 60mm | 60mm | 30mm | 181mm |
| 2525 | 70mm | 70mm | 35mm | 216mm |
| 3030 | 80mm | 80mm | 40 mm | 251mm |
| 3535 | 90mm | 90mm | 45mm | 286mm |
Saat meninjau penawaran, tim teknik kami harus menerima gambar cetakan, model mesin, informasi resin, pengaturan rongga, dan volume produksi yang diharapkan. Detail ini membantu menentukan apakah konfigurasi standar sesuai atau apakah ketebalan pelat, posisi penyangga, tata letak pendinginan, atau detail pemasangan memerlukan modifikasi. Moldburger Mould Industry Co., Ltd. menyediakan opsi dasar cetakan untuk aplikasi cetakan injeksi, dan pembeli harus mengonfirmasi gambar akhir dan jadwal material sebelum produksi dimulai.
Komponen Standar Manakah yang Mengontrol Penyelarasan, Pergerakan, dan Ejeksi?
Komponen standar seringkali lebih kecil dari pelat cetakan utama, namun pengaruhnya terhadap kemampuan pengulangan sangat besar. Mereka memandu gerakan pembukaan dan penutupan, menjaga bagian cetakan pada hubungan yang diinginkan, melepaskan produk cetakan, dan melindungi rakitan yang bergerak dari perpindahan yang tidak diinginkan. Sebuah cetakan dapat memiliki dasar yang kaku dan rongga yang dikerjakan secara akurat namun tetap menghasilkan bagian-bagian yang tidak konsisten jika komponen pemandu atau pelontarnya tidak ditentukan dengan benar.
Pemilihan komponen standar harus dimulai dengan pergerakan dan persyaratan fungsional cetakan. Cetakan dua pelat sederhana dapat menggunakan pilar pemandu konvensional dan susunan bushing dengan pin ejektor. Cetakan dengan rusuk dalam, fitur silinder, potongan bawah, atau permukaan kosmetik yang halus mungkin memerlukan selongsong ejektor, pengangkat, pelat aus, atau elemen pemandu dan pengunci tambahan. Jumlah dan susunan komponen ini harus ditentukan pada saat desain cetakan.
Mengapa pilar pemandu dan busing pemandu penting?
Pilar pemandu dan busing pemandu mengontrol posisi relatif bagian cetakan yang bergerak dan diam selama pembukaan dan penutupan. Tujuannya adalah untuk memandu rakitan ke posisi yang benar sebelum rongga dan inti bertemu. Panduan yang akurat membantu mengurangi kontak yang tidak rata, melindungi permukaan perpisahan, dan mempertahankan keselarasan berulang selama banyak siklus pencetakan.
Sistem pemandu tipikal mencakup pilar keras yang dipasang di satu sisi cetakan dan busing yang serasi dipasang di sisi lainnya. Kesesuaian antara kedua komponen harus memungkinkan pergerakan yang mulus sekaligus membatasi permainan lateral yang berlebihan. Jarak bebas yang terlalu besar dapat menyebabkan pergerakan yang tidak diinginkan dan meningkatkan risiko ketidaksejajaran. Pemasangan yang terlalu ketat dapat menyebabkan gesekan, timbulnya panas, tergores, atau kejang, terutama bila pelumasan tidak memadai atau cetakan terkena kontaminasi.
Spesifikasi ProSeries yang dipublikasikan mengidentifikasi baja bantalan SUJ2 untuk pilar pemandu dan bushing, dengan kekerasan 58 hingga 62 HRC dan lapisan akhir yang diperkeras dan digiling. Ini adalah referensi material dan kekerasan yang berarti untuk konfigurasi yang tercantum. Namun, pembeli juga harus memeriksa diameter pilar sebenarnya, panjang kerja, panjang bushing, kelas kesesuaian, kekasaran permukaan, pengaturan pelumasan, dan toleransi dimensi pada gambar komponen.
Sistem pemandu harus dirancang berdasarkan ukuran dan berat cetakan. Cetakan besar mungkin memerlukan elemen pemandu tambahan atau fitur penyelarasan tambahan untuk mengatur pemuatan yang tidak merata. Dalam cetakan dengan aksi samping, perancang juga harus memastikan bahwa pilar pemandu, pin sudut, penggeser, dan blok pengunci tidak mengganggu selama urutan pembukaan. Sistem pemandu harus diperiksa terhadap kondisi keausan dan pelumasan selama pemeliharaan cetakan terjadwal.
Bagaimana pin dan selongsong ejektor memengaruhi pelepasan komponen?
Sistem ejeksi menghilangkan komponen cetakan dari inti setelah pendinginan dan pembukaan cetakan. Pin ejektor biasanya digunakan untuk mendorong area komponen yang sesuai, sedangkan selongsong ejektor berguna di sekitar bos silinder atau pin inti yang memerlukan permukaan kontak di sekitarnya. Pilihannya bergantung pada geometri bagian, ketebalan dinding, sudut draft, penyusutan material, dan lokasi tanda ejeksi yang dapat diterima.
Penempatan pin ejektor merupakan keputusan desain, bukan sekadar masalah pendistribusian pin secara merata. Gaya tersebut harus diterapkan pada area yang dapat menahan beban ejeksi tanpa meninggalkan bekas yang terlihat, distorsi, atau pemutihan akibat tekanan. Dinding tipis dan rusuk sempit mungkin memerlukan pengaturan ejeksi yang berbeda dari bagian struktural yang tebal. Jika bagian tersebut mencengkeram inti dengan kuat, perancang mungkin perlu meningkatkan area ejeksi efektif atau merevisi draft dan permukaan akhir daripada mengandalkan beberapa pin yang memuat banyak beban.
Pin ejektor harus lurus, dipasang dengan benar, dan ditopang dengan cukup. Panjang yang tidak ditopang secara berlebihan dapat meningkatkan risiko pembengkokan. Ketinggian pin yang salah dapat menimbulkan tanda saksi atau pelepasan yang tidak merata, sedangkan penjajaran yang buruk dapat menyebabkan pin bergesekan dengan lubangnya. Selongsong ejektor memerlukan perhatian serupa terhadap konsentrisitas dan jarak bebas pengoperasian karena selongsong ejektor beroperasi di sekitar pin inti dan mungkin terkena beban samping selama ejeksi.
Untuk konfigurasi ProSeries yang dipublikasikan, material pin ejektor yang terdaftar adalah baja perkakas SKD61 H13, dengan kekerasan 48 hingga 52 HRC dan penyelesaian akhir yang presisi. Spesifikasi ini harus diperlakukan sebagai referensi untuk konfigurasi produk yang dinyatakan dan bukan sebagai asumsi bahwa setiap pin atau selongsong ejektor menggunakan tingkatan yang sama. Pembeli harus memastikan diameter, panjang, gaya kepala, geometri ujung, kekerasan, dan lapisan khusus atau perawatan permukaan yang diperlukan untuk aplikasi.
Komponen lain manakah yang melengkapi sistem pergerakan cetakan?
Beberapa komponen tambahan mungkin diperlukan untuk mencapai pengoperasian cetakan yang andal. Penggunaannya tergantung pada arsitektur cetakan dan jenis produk cetakan.
- Pin pengembalian:Membantu mengembalikan rakitan ejektor ke posisi semula saat cetakan ditutup. Panjang dan susunan kontaknya harus sesuai dengan desain pelat ejektor.
- Mata air:Memberikan kekuatan balik atau gerakan terkontrol dalam mekanisme yang dipilih. Pemilihan pegas harus mempertimbangkan beban kerja, rentang kompresi, umur kelelahan, suhu pengoperasian, dan ruang pemasangan yang tersedia.
- Menemukan cincin:Posisikan cetakan relatif terhadap nosel mesin injeksi dan temukan lokasi bukaannya. Dimensinya harus sesuai dengan antarmuka mesin dan susunan sariawan cetakan.
- Selongsong sariawan:Menyediakan jalur masuk bagi plastik cair dari nosel mesin ke sistem pelari cetakan. Jari-jari nosel, dimensi lubang, dan geometri tempat duduk harus kompatibel.
- Pakailah pelat:Lindungi permukaan kontak geser di area seperti penggeser dan mekanisme cetakan bergerak lainnya. Mereka dapat diganti ketika keausan mencapai tingkat yang tidak dapat diterima, sehingga membantu melindungi struktur cetakan yang lebih mahal.
- Aksesori panduan:Mungkin termasuk panduan tambahan, pemberhentian, dan komponen penyelarasan untuk tata letak cetakan tertentu. Konfigurasi yang tepat harus mengikuti gambar cetakan yang disetujui.
- Kunci dan batasi komponen:Mengontrol tahapan pergerakan cetakan yang dipilih atau menyediakan fungsi pemosisian dalam desain yang memerlukannya.
- Segel dan sumbat:Mendukung saluran pendingin dan persyaratan sirkuit fluida yang ditentukan oleh desain cetakan. Nilai material dan tekanannya harus sesuai dengan kondisi pengoperasian.
Tidak semua cetakan memerlukan setiap komponen dalam daftar ini. Misalnya, cetakan dasar mungkin tidak memerlukan pengangkat atau blok pengunci yang rumit, sedangkan cetakan dengan potongan samping mungkin bergantung pada penggeser, pin sudut, dan pelat aus untuk melengkapi urutan pergerakannya. Daftar komponen harus dihasilkan dari gambar perakitan cetakan dan daftar bahan, dengan masing-masing bagian diberi fungsi dan nomor referensi yang jelas.
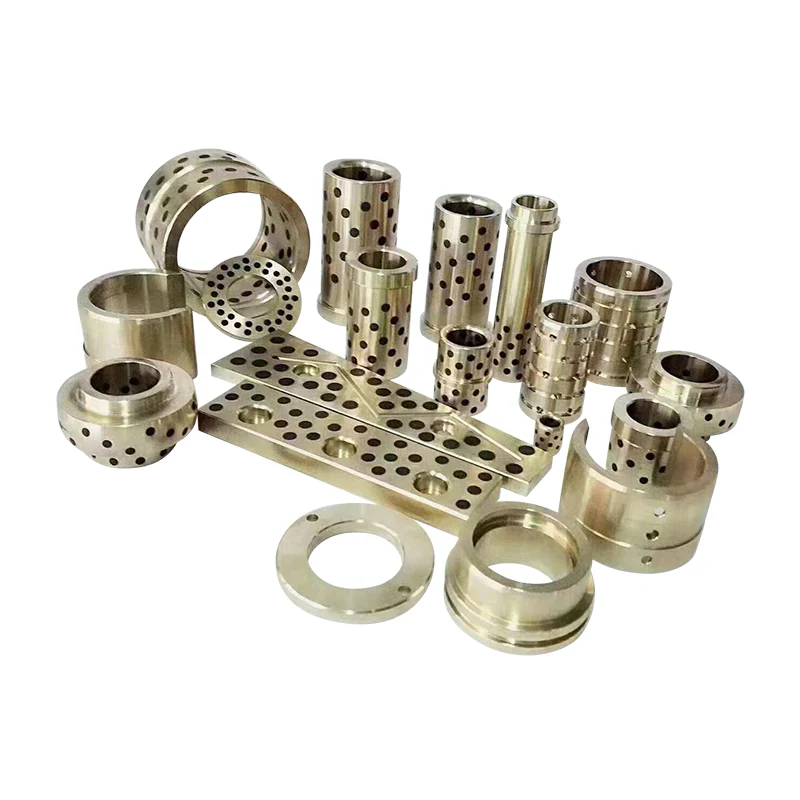
Moldburger Mould Industry Co., Ltd. mencantumkan pilar pemandu dan pelat aus, pemandu dan aksesori cetakan lainnya, serta pin ejektor dan selongsong ejektor di antara kategori komponen cetakannya. Saat mencari suku cadang ini, spesifikasi pembelian kami harus mengidentifikasi jenis komponen, nomor gambar, bahan, kekerasan, dimensi, perlakuan permukaan, dan kuantitas. Hal ini mengurangi ambiguitas antara komponen serupa secara visual yang mungkin memiliki persyaratan fungsional berbeda.
Bagaimana Seharusnya Bahan, Toleransi, dan Kualitas Produksi Dievaluasi?
Presisi tidak ditentukan oleh nama material atau daftar mesin saja. Ini adalah hasil dari hubungan yang terkendali antara persyaratan desain, kondisi bahan mentah, proses pemesinan, perlakuan panas, penggilingan, perakitan, dan inspeksi. Suatu komponen mungkin memenuhi dimensi nominalnya namun tetap berkinerja buruk jika kerataan, paralelisme, konsentrisitas, kekerasan, atau penyelesaian permukaannya tidak sesuai untuk aplikasi. Oleh karena itu, pembeli harus mengevaluasi persyaratan produksi dan inspeksi di samping spesifikasi produk.
Bagaimana sebaiknya nilai baja disesuaikan dengan fungsi komponen?
Komponen cetakan yang berbeda mengalami berbagai bentuk tekanan mekanis dan keausan. Pelat yang besar harus memberikan dukungan struktural dan mempertahankan geometrinya. Pilar pemandu mengalami kontak geser berulang kali. Pin ejektor terkena gaya tekan, gesekan, dan gerakan berulang. Memilih satu bahan untuk setiap komponen akan mengabaikan kondisi pengoperasian yang berbeda.
Informasi produk yang dipublikasikan oleh Moldburger Mould Industry Co., Ltd. mengidentifikasi beberapa opsi baja untuk aplikasi dasar cetakan, termasuk P20, 4140, H13, baja tahan karat, dan S7. Deskripsi yang tercantum mengaitkan P20 dengan aplikasi cetakan serba guna dan kemampuan mesin yang baik, 4140 dengan kekuatan dan ketangguhan, H13 dengan ketahanan panas, baja tahan karat dengan ketahanan terhadap korosi, dan S7 dengan ketahanan benturan. Ini adalah referensi seleksi, bukan jaminan yang dapat dipertukarkan. Nilai yang benar bergantung pada komponen, resin, suhu pemrosesan, perkiraan keausan, dan persyaratan perawatan.
Misalnya, P20 mungkin cocok untuk banyak pelat serba guna, sedangkan H13 sering dipertimbangkan jika tuntutan termal yang lebih tinggi atau kondisi keausan tertentu membenarkan penggunaannya. Tingkatan tahan karat mungkin relevan dalam aplikasi yang mengutamakan ketahanan terhadap korosi, namun tingkatan yang tepat dan perlakuan panas masih memerlukan konfirmasi. Pembeli juga harus membedakan antara bahan dasar pelat dan bahan yang digunakan untuk sisipan, elemen pemandu, ejektor, dan komponen aus.
Perlakuan panas adalah pertimbangan penting lainnya. Kekerasan mempengaruhi ketahanan terhadap lekukan dan keausan, namun kekerasan saja tidak menggambarkan ketangguhan, stabilitas dimensi, atau ketahanan terhadap retak. Jika suatu komponen mengeras setelah pemesinan kasar, rencana produksi harus memperhitungkan kemungkinan distorsi dan perlunya penggilingan akhir. Untuk komponen yang memerlukan pemasangan yang rapat, inspeksi harus dilakukan setelah tahap akhir pemesinan dan perlakuan panas, tidak hanya sebelum tahap tersebut.
Toleransi dimensi manakah yang perlu mendapat perhatian paling dekat?
Tidak setiap dimensi pada gambar cetakan memiliki kepentingan fungsional yang sama. Panjang dan lebar keseluruhan pelat mungkin memiliki toleransi yang relatif luas, sementara lubang pemandu, fitur lokasi, kantong sisipan, dan antarmuka geser mungkin memerlukan kontrol yang lebih ketat. Rencana inspeksi yang berguna mengidentifikasi dimensi-dimensi yang penting bagi fungsi dan menentukan cara pengukurannya.
Area umum yang memerlukan perhatian meliputi:
- Kerataan dan paralelisme pelat:Mempengaruhi cara cetakan menutup dan bagaimana beban penjepit didistribusikan ke seluruh rakitan.
- Posisi lubang pemandu:Menentukan hubungan antara sistem pemandu dan rongga serta pelat inti.
- Panduan diameter dan kelurusan pilar:Mempengaruhi kesesuaian lari, gesekan, dan penyelarasan berulang.
- Masukkan dimensi saku:Tentukan apakah sisipan rongga dan inti dapat ditempatkan dan ditahan dengan benar.
- Posisi dan diameter lubang ejektor:Mempengaruhi pergerakan pin dan risiko gesekan atau kejang.
- Kondisi permukaan perpisahan:Mempengaruhi penutupan cetakan dan risiko kilatan yang disebabkan oleh kontak yang buruk atau kerusakan.
- Fitur pemasangan dan lokasi:Harus sesuai dengan mesin injeksi dan desain cetakan yang disetujui.
Halaman dasar cetakan ProSeries mencantumkan pemesinan CNC untuk pelat dan komponen serta menjelaskan pendekatan manufaktur yang dimaksudkan untuk mencapai keselarasan dan kesesuaian yang akurat. Halaman spesifikasi pembuatan cetakan terpisah mencantumkan kisaran ukuran standar dari 150 mm kali 150 mm hingga 600 mm kali 600 mm, permukaan akhir standar Ra 0,4 mikrometer, dan toleransi plus atau minus 0,01 mm pada dimensi kritis. Angka-angka ini termasuk dalam spesifikasi yang dipublikasikan dan tidak boleh diterapkan secara otomatis ke setiap seri dasar cetakan atau komponen individual.
Halaman dasar cetakan injeksi lainnya mencantumkan serangkaian ukuran standar, informasi permukaan akhir, dan seri model yang berbeda. Karena halaman produk yang dipublikasikan mungkin menjelaskan konfigurasi yang berbeda, pembeli harus meminta satu gambar gabungan dan lembar spesifikasi untuk model yang dipilih. Kutipan terakhir harus menyatakan toleransi mana yang berlaku untuk setiap dimensi kritis, bagaimana kekasaran permukaan diukur, dan apakah catatan inspeksi disertakan bersama pesanan.
Proses manufaktur dan inspeksi apa yang mendukung kemampuan pengulangan?
Kemampuan pemesinan hanya relevan bila dihubungkan dengan dimensi dan fitur yang dibutuhkan oleh desain cetakan. Penggilingan dan pengeboran CNC digunakan untuk menghasilkan profil pelat, lubang, kantong, dan fitur pemasangan. Penggilingan presisi dapat meningkatkan kerataan, paralelisme, dan kondisi permukaan. Kawat EDM dapat digunakan untuk profil atau fitur yang sulit dihasilkan dengan pemotongan konvensional. Perlakuan panas mungkin diperlukan untuk mencapai kekerasan yang ditentukan, sementara inspeksi dimensi memverifikasi apakah bagian akhir sesuai dengan gambar.
Profil perusahaan Moldburger Mould Industry Co., Ltd. mencantumkan mesin CNC dari Makino, Dawei, dan FANUC, mesin pelepasan listrik dari Makino dan Sodick, mesin pengumpan kawat lambat, penggiling Okamoto, mesin bubut, dan peralatan pengukuran koordinat Hexagon. Ia juga melaporkan tim yang terdiri dari 30 insinyur desain dan lebih dari 100 tenaga profesional dan teknis. Sumber daya yang dipublikasikan ini menunjukkan kisaran peralatan dan personel yang dijelaskan oleh perusahaan, sedangkan proses yang digunakan untuk pesanan individual harus disesuaikan dengan rencana produksi sebenarnya.
Mesin pengukur koordinat dapat digunakan untuk memeriksa fitur geometris dan membandingkan posisi yang diukur dengan gambar teknik. Untuk dimensi yang lebih sederhana, pengukur yang dikalibrasi, mikrometer, pengukur lubang, pengukur ketinggian, dan instrumen kekasaran permukaan mungkin sesuai. Metode pemeriksaan harus dipilih sesuai dengan toleransi dan geometri yang diperiksa. Hasil pengukuran hanya bermakna bila instrumen memiliki resolusi yang sesuai, status kalibrasi, dan prosedur pengukuran yang ditentukan.
Dokumentasi mutu idealnya harus mencakup sertifikat material, laporan kekerasan jika ditentukan, hasil pemeriksaan dimensi untuk fitur-fitur penting, dan catatan setiap proses khusus yang disyaratkan dalam gambar. Untuk pesanan berulang, mempertahankan gambar yang disetujui dan kriteria inspeksi membantu menjaga konsistensi antar batch. Jika suatu komponen dimaksudkan untuk menggantikan komponen yang sudah ada, pembeli harus memberikan gambar asli atau sampel yang telah diverifikasi dan mengidentifikasi perubahan apa pun dari revisi sebelumnya.
Bagaimana pembeli dapat mengurangi risiko pengadaan dan perakitan?
Tim pengadaan sering membandingkan komponen cetakan berdasarkan harga satuan dan waktu pengiriman. Faktor-faktor tersebut penting, namun harus dinilai berdasarkan kompatibilitas, persyaratan inspeksi, dan biaya gangguan produksi. Komponen pemandu berbiaya rendah yang aus sebelum waktunya dapat menyebabkan masalah penyelarasan, pekerjaan pemeliharaan, dan penolakan komponen cetakan. Komponen yang ditentukan dengan benar mungkin memiliki harga pembelian lebih tinggi namun menawarkan nilai siklus hidup yang lebih baik jika mengurangi waktu henti dan frekuensi penggantian.
Sebelum melakukan pemesanan, gunakan poin tinjauan teknis berikut:
- Konfirmasikan jenis cetakan, susunan pelat, dan antarmuka mesin.
- Berikan gambar perakitan cetakan dan gambar komponen terbaru yang disetujui.
- Identifikasi tingkat material, persyaratan kekerasan, dan kondisi perlakuan panas.
- Tentukan dimensi kritis, toleransi geometrik, dan kekasaran permukaan.
- Konfirmasikan apakah komponen harus mengikuti DME, HASCO, FUTABA, atau standar nominasi lainnya.
- Periksa dapat dipertukarkannya dengan bagian cetakan yang ada dan komponen pengganti yang dimaksudkan.
- Menyetujui dokumen inspeksi, pengemasan, identifikasi, dan persyaratan ketertelusuran.
- Tinjau jadwal pengiriman sehubungan dengan pemesinan, perlakuan panas, penggilingan, dan pemeriksaan akhir.
Informasi dasar cetakan injeksi yang diterbitkan oleh pemasok merujuk pada kompatibilitas DME, HASCO, dan FUTABA. Pembeli tetap harus mengidentifikasi seri standar spesifik dan dimensi yang diperlukan. Ungkapan "standar internasional" saja tidak cukup karena sistem yang berbeda mungkin menggunakan dimensi, kesesuaian, dan konvensi komponen yang berbeda. Dokumen pembelian teknis kami harus menentukan standar, nomor komponen, dan revisi jika diperlukan pertukaran.
Untuk proyek khusus, Moldburger Mould Industry Co., Ltd. dapat dievaluasi berdasarkan kemampuannya meninjau gambar, membuat konfigurasi pelat dan komponen yang diperlukan, dan memberikan informasi kualitas yang relevan. Koordinasi pabrik kami harus fokus pada penyelesaian pertanyaan teknis sebelum produksi, terutama jika pesanan mencakup dimensi non-standar atau komponen pengganti. Proses persetujuan yang jelas membantu mencegah revisi yang tidak dapat dihindari setelah pemesinan dimulai.
Kesimpulan
Cetakan injeksi presisi bergantung pada dasar cetakan yang stabil dan serangkaian komponen standar yang terkoordinasi. Pelat penjepit, pelat rongga dan inti, pelat pendukung, blok pengatur jarak, dan rumah ejektor menyediakan fondasi struktural. Pilar pemandu, bushing, pin ejektor, selongsong, pin kembali, cincin lokasi, bushing sariawan, dan komponen aus mendukung pergerakan akurat dan pelepasan komponen yang andal. Pemilihan material, kontrol dimensi, kompatibilitas mesin, dan catatan inspeksi menentukan apakah komponen-komponen ini bekerja sama sebagaimana dimaksud.
Moldburger Mould Industry Co., Ltd.menawarkan solusi berbasis cetakan dan komponen standar yang didukung oleh spesifikasi material yang dipublikasikan, sumber daya permesinan, dan peralatan inspeksi. Jika Anda sedang mengembangkan cetakan injeksi baru atau mencari komponen pengganti, kirimkan gambar, persyaratan material, detail mesin, dan kondisi produksi yang diharapkan kepada tim kami. Minta tinjauan teknis dan penawaran harga untuk mengidentifikasi konfigurasi yang sesuai untuk proyek perkakas Anda.
Pertanyaan yang Sering Diajukan
T: Apa perbedaan antara dasar cetakan dan komponen cetakan standar?
A: Basis cetakan adalah rakitan struktural pelat dan elemen pendukung yang menahan rongga, inti, sistem pemandu, dan mekanisme ejeksi. Komponen cetakan standar adalah bagian fungsional yang dipasang di dalam atau di sekitar rakitan itu, seperti pilar pemandu, busing pemandu, pin ejektor, selongsong ejektor, pin kembali, cincin lokasi, dan busing sariawan. Basis cetakan memberikan dukungan struktural, sementara komponen standar mengontrol penyelarasan, pergerakan, pemosisian, dan pelepasan komponen. Keduanya harus ditentukan bersama untuk mencapai pengoperasian cetakan yang andal.
T: Baja apa yang biasa digunakan untuk basis cetakan injeksi presisi?
J: Baja pra-perkerasan P20 dan 1,2311 biasanya digunakan untuk pelat dasar cetakan tujuan umum karena menawarkan kombinasi praktis antara kemampuan mesin dan kinerja mekanis. Nilai lain dapat dipilih sesuai dengan aplikasi. Misalnya, 4140 dikaitkan dengan kekuatan dan ketangguhan, H13 dengan ketahanan panas, baja tahan karat dengan ketahanan terhadap korosi, dan S7 dengan ketahanan benturan. Pilihan akhir harus mempertimbangkan struktur cetakan, resin, suhu pengoperasian, kondisi keausan, kekerasan yang diperlukan, dan dokumentasi material pemasok.
T: Mengapa pilar pemandu dan bushing penting dalam akurasi cetakan injeksi?
A: Pilar pemandu dan busing mengontrol posisi relatif kedua bagian cetakan saat cetakan membuka dan menutup. Komponen yang dipasang dengan benar membantu rongga dan inti bertemu pada posisi yang diinginkan, mengurangi gerakan yang tidak diinginkan dan melindungi permukaan perpisahan. Diameter, kelurusan, kesesuaian, kekerasan, permukaan akhir, dan persyaratan pelumasannya semuanya memengaruhi kinerja. Jarak bebas yang berlebihan dapat menyebabkan ketidaksejajaran, sedangkan pemasangan yang terlalu ketat dapat menyebabkan gesekan, lecet, atau kejang selama pengoperasian berulang.
T: Bagaimana cara memilih pin ejektor untuk cetakan injeksi plastik?
J: Pin ejektor harus dipilih berdasarkan geometri bagian cetakan, ketebalan dinding, penyusutan material, aliran udara, dan ketahanan ejeksi yang diharapkan. Posisi kontaknya harus mendistribusikan gaya pelepasan tanpa menyebabkan tanda yang terlihat atau distorsi bagian. Diameter pin, panjang, gaya kepala, geometri ujung, kekerasan, dan kesesuaian dalam pelat ejektor harus diperiksa sesuai dengan gambar cetakan. Selongsong ejektor mungkin lebih cocok di sekitar bos silinder atau pin inti yang memerlukan permukaan kontak di sekitarnya.
T: Informasi apa yang harus diberikan pembeli saat memesan basis cetakan yang disesuaikan?
A: Pembeli harus menyediakan gambar perakitan cetakan terbaru, dimensi pelat, model mesin, jarak batang pengikat, detail pelat, lokasi cincin dan persyaratan pemasangan, antarmuka ejektor, pengaturan rongga, jenis resin, dan kondisi produksi yang diharapkan. Pesanan tersebut juga harus menentukan kualitas material, kekerasan, toleransi kritis, penyelesaian permukaan, standar yang berlaku, dan dokumen inspeksi yang diperlukan. Memberikan informasi ini sebelum penawaran membantu pabrikan menilai kompatibilitas, mengidentifikasi persyaratan pemesinan khusus, dan mengurangi risiko masalah dimensi atau perakitan.